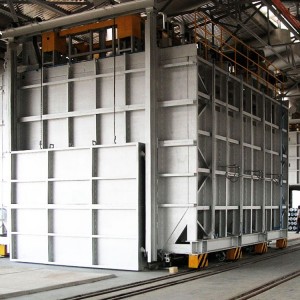
Heißguss-Stranggießanlage für Aluminiumgießerei
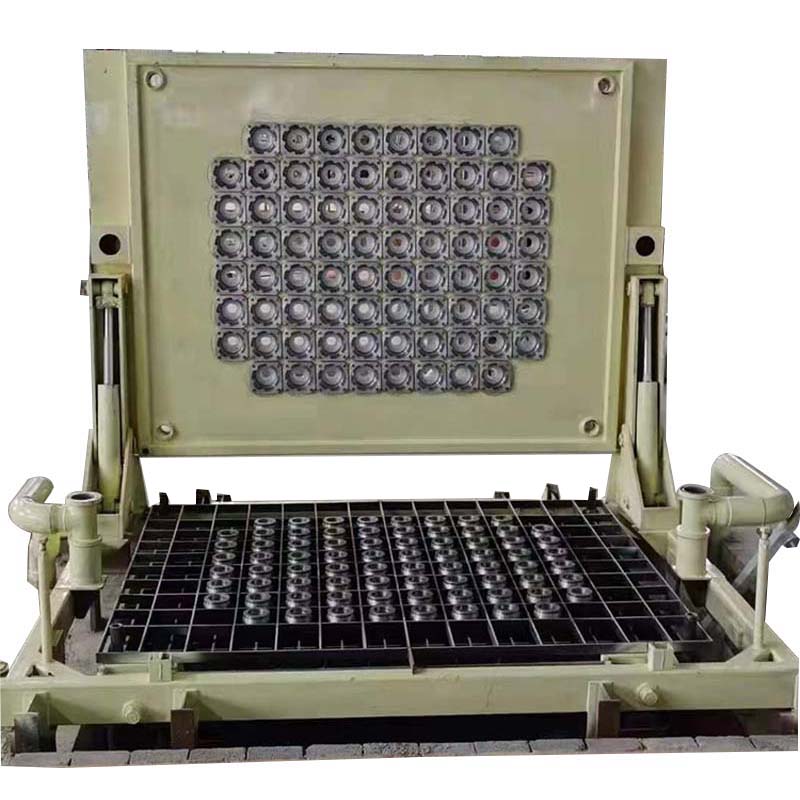
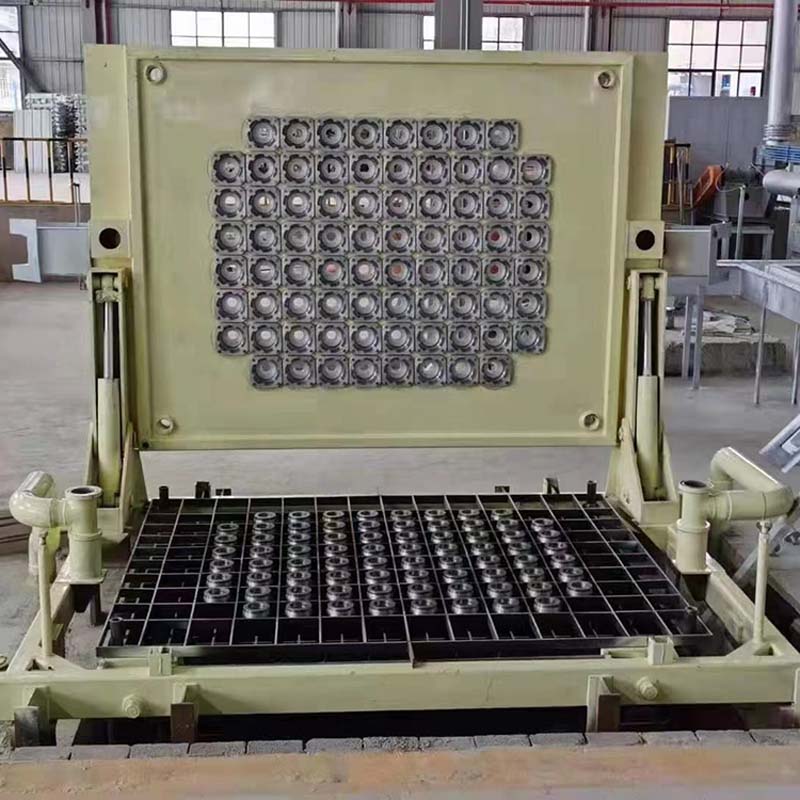
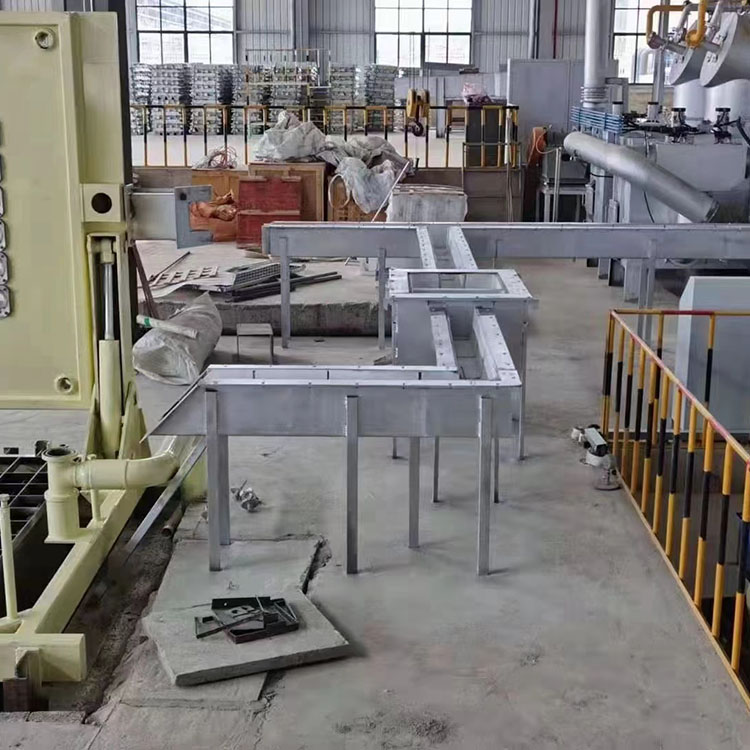
Besteht aus Zugvorrichtung, Hydraulikkabel, Bohrgestell, Hebevorrichtung, Stahlseil und Führungsrollensystem.
Der Seilzug besteht aus Motor, großem Getriebe, Stahlseil, Zahnstange usw.
Der Hydrauliktisch besteht aus Hydraulikaggregat, Tank, Drehtisch, Rohrleitungen und Ventilen usw.
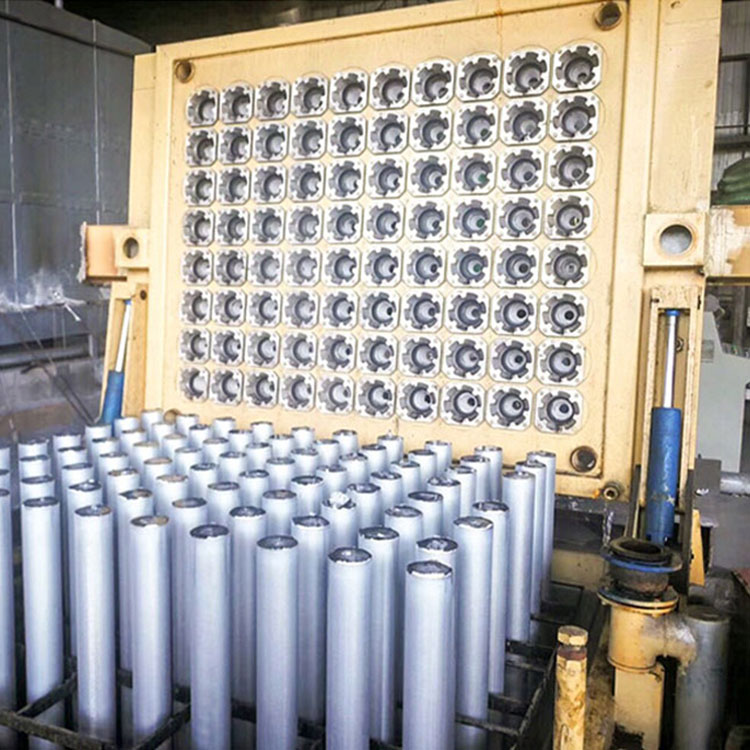
Neben dem Gestell ist ein Hydrauliktisch installiert, die obere Form ist auf dem Hydrauliktisch montiert, die untere Form ist auf dem Hebegestell montiert. Während des Gießvorgangs wird der Heber bis zur unteren Endposition gezogen und fährt dann über ein Stahlseil bis zur oberen Endposition, um den Gießvorgang abzuschließen.
Herkunftsort:Guangdong, China
Zustand:Neu, neu
Maschinentyp:Gießmaschine, Druckgussmaschine
Video-Ausgangsinspektion:Bereitgestellt
Maschinenprüfbericht:Bereitgestellt
Marketingart:Neues Produkt 2020
Gewährleistung der Kernkomponenten:1 Jahr
Kernkomponenten:Getriebe, Motor, Zahnrad, Pumpe
Stromspannung:380 V, 50 Hz
Garantie:1 Jahr
Wichtigste Verkaufsargumente:Einfache Bedienung
Standort des Ausstellungsraums:Keiner
Anwendbare Branchen:Produktionsanlage
Gewicht (kg):5000
Rohlingslänge:6 Meter
Rohlingsdurchmesser:70-406 mm
Rohlingsdurchmesser:3-16 Zoll
Gießverfahren:Heißguss, Luftgleitguss, Ölgleitguss
Anwendung:Gießereiindustrie
Verwendung:Rundstange
Typ:Horizontale Stranggießanlage
Technologie:Automatische Formanpassung
Die Gießmaschine verwendet ein Gießsystem (nivelliertes, dicht gepacktes Heißgussverfahren), positioniert die Ziele automatisch mit einer Hilfsstange an der richtigen Stelle und ist frei von Kieselsäurepapier.
1. Die Gießgeschwindigkeit beträgt 0–250 mm/min (stufenlose Geschwindigkeitsregelung). Es ist ein Drehzahlbegrenzungssystem mit 5 kW Antriebsleistung vorhanden.
2. Nach Abschluss des Gießvorgangs kann der Gießtisch mittels eines stabilen hydraulischen Übertragungssystems auf 89°C auf die Platte gekippt werden. Automatische Knüppelgießmaschine.
3. Gießmaschine adots Gießsystem (nivelliert dicht gepackt heiß). Ziel ist es, mit einem Dummy-Bar-Automaten und frei von Iic-Säure-Papier zu arbeiten.
4. Bohrgeschwindigkeit 0–250 mm/min (stufenlose Drehzahlregelung). Verschiedene Drehzahlregelungssysteme mit 5 kW Antriebsleistung.
5. Nach Abschluss des Gießvorgangs kann der Gießtisch durch ein stabiles hydraulisches Übertragungssystem auf 89°C in der Platte umgeschaltet werden.
| Moded Nio. | Bllet Größe Da. x Länge (mm) | Blettmenge (Stück) | Leistung (liw) | Gewicht pro Zeit (k) | Tting Angle(") | Nun, sie Lx W (mm) |
| ALM-ZB3,5" | 90*6000 | 54 | B | 5562 | 0-89 | 1900* 1900 |
| ALMZB5" | 0127*5000 | 32 | B | 5859 | 0-89 | 1800* 1800 |
| AM-Z86" | 01 52*6000 | 20 |
| 5876 | 0-89 | 1600*1600 |
| AM-287" | 178*6000 | 16 |
| 6446 | 0-89 | 1600* 1600 |
| M-288 | 9203*6000 | 12 | B | 6288 | 0-89 | 1600* 1600 |
| ALM-209" | 9230*6000 | 8 | B | 5382 | 0-89 | 1600* 1600 |
| Ein M-2B3,5" | 090*6000 | 100 | 11 | 10300 | 0-89 | 2400* 2400 |
| AUM-2B5" | *127*6000 | 60 | 11 | 10987 | 0-89 | 2300*2300 |
| ALMZB5.5" | 0140*6000 | 42 | 11 | 10468 | 0-89 | 2000*2000 |
| ALM-ZB6" | 152*6000 | 36 | 11 | 10577 | 0-9 | 2000*2000 |
| AM-2B7* | 178*6000 | 26 | 11 | 10476 | 0-89 | 2100*2100 |
| ALM-ZB8" ; | 203*6000 | 20 | 11 | 10481 | 0-89 | 1800* 1800 |
| AM-ZB9* | 230*6000 | 16 | 11 | 10764 | 0一9 | 1800*1800 |
Anmerkung: Die oben genannten technischen Parameter dienen lediglich Ihrer Information. Die endgültigen Details unterliegen dem endgültigen Vertrag.
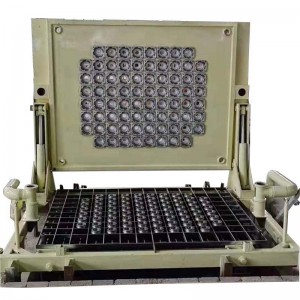
1) Die Heißgussplatte mit einheitlichem Füllstand verbindet mehrere Heißgussformen über eine zentrale Zufuhr- und Verteilerplatte. Dadurch wird sichergestellt, dass der Metallspiegel in jeder Form des gesamten Gussscheibensatzes auf demselben Niveau liegt. Bei einheitlichem Füllstand fließt das flüssige Aluminium unter der zuvor gebildeten Aluminiumoxidschicht hindurch, wodurch Sekundärverschmutzung und oxidative Verbrennung des Metalls verhindert werden.
2) Um gleichzeitig die horizontale Ebene optimal zu nutzen, kann die Form als dicht angeordnete kurze Form zur Realisierung des Mehrstabgusses ausgelegt werden.
3) Aufgrund der großen Menge an flüssigem Aluminium und der geringeren Wärmeabfuhr kann die Gießtemperatur gesenkt werden. Dies führt zu einer hohen Kristallunterkühlung, einer hohen spontanen Keimbildungsrate und feineren Körnern. Zusätzlich zu den inhärenten Eigenschaften kurzer Kokillen ist die effektive Kristallisationshöhe des flüssigen Aluminiums in der Kokille geringer als beim herkömmlichen Heißguss, die Tiefe des Schmelzhohlraums geringer, die Seigerungsschicht des Gussstabs dünner, die Körner gleichmäßiger und die Oberfläche glatter.
4) Die Ausrüstung wird als Ganzes montiert, d. h. die Gießplattform und die Dummy-Basis werden im Voraus positioniert und miteinander kombiniert und dann auf dem Fahrgestell der Gießmaschine und dem Kippmechanismus installiert und zusammen mit dem Drahtseil oder der hydraulischen Führungssäulenhebung verwendet.
2. Produktvorteile
1) Für die Strömungsöffnung der oberen Formumlenkplatte wird eine trapezförmige Form verwendet, wodurch das Phänomen des hängenden Aluminiums während des Abschmelzvorgangs reduziert und somit die Lebensdauer der Umlenkplatte erhöht wird.
2) Die obere Matrizenplatte ist als integrierte Konstruktion aus Führungsrohr und Adapterplatte ausgeführt, um das Phänomen des Aluminierens und Ziehens an der Oberfläche des Aluminiumstabs zu vermeiden und gleichzeitig die Kosten für Verschleißteile zu reduzieren.
3) Es wird eine interne Wasserzirkulationskühlung eingesetzt, die Wärmespeicherwirkung der Umlenkplatte und der Hauptnut ist gut, die Schwankungen des Flüssigkeitsspiegels während des Gießvorgangs sind gering, und es ist nicht leicht, Schlacke und Verunreinigungen mitzureißen.